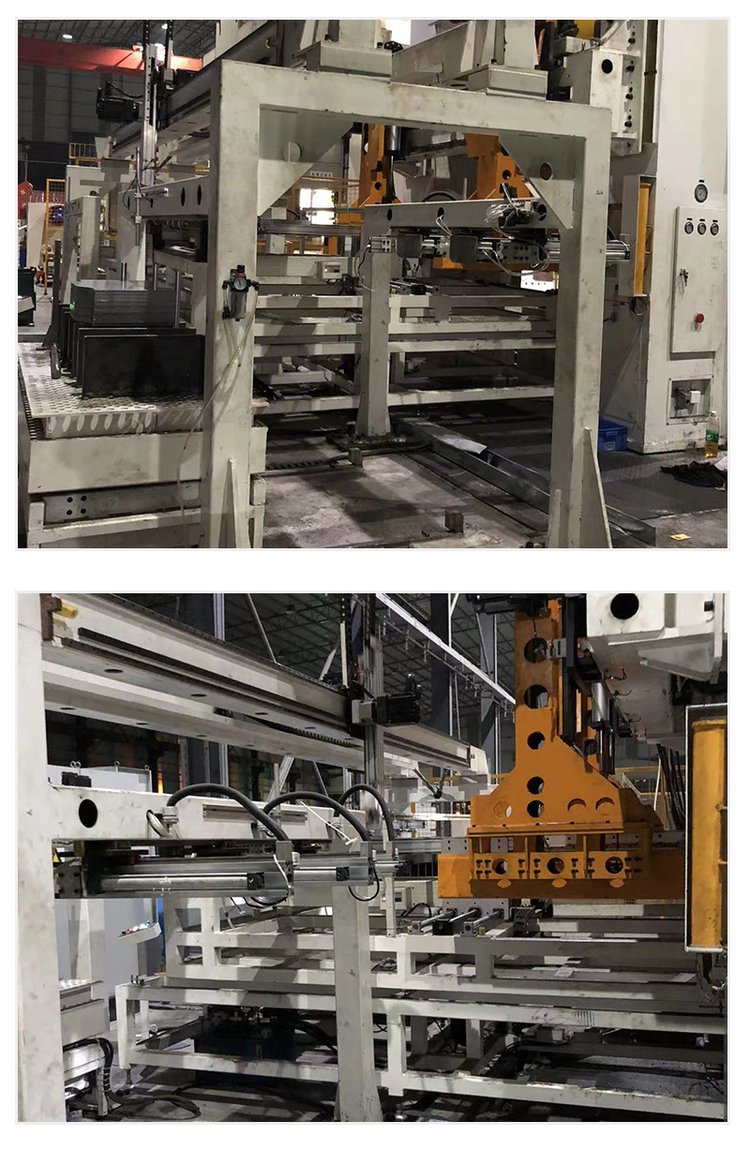
在制造业数字化转型的深水区,一个被反复验证的事实是:硬件决定产线的物理边界,而软件决定这条产线到底能跑多快、多稳、多柔性。自动化设备软件开发正是这一逻辑的核心承载者。它并非简单的代码编写,而是把机械动作、工艺参数、视觉判断与人机交互整合为可调度、可追溯、可迭代的控制系统。本文结合行业实践与公开数据,讨论这一领域的技术要点与落地路径。
一、行业背景:软件投入正在成为产线改造的关键变量
根据工信部及相关研究机构发布的智能制造发展数据,我国规模以上工业企业关键工序数控化率已超过60%,但设备联网率与数据利用率仍明显偏低。这一落差说明,大量产线完成了"单机自动化",却尚未实现"系统级协同"。其中的瓶颈往往不在伺服电机或传感器,而在于控制逻辑的集成方式——PLC程序封闭、视觉系统与运动控制各自为政、人机界面与后台数据脱节。
从投入结构看,自动化产线改造中软件与系统集成部分的成本占比正逐年上升,部分复杂装配与检测场景已接近总投入的三到四成。这一趋势直接推动了自动化设备软件开发从"附属工序"走向"独立交付物"。
二、技术架构:软件如何串联控制、视觉与交互
一套成熟的自动化设备软件,通常需要在三个层面同时成立。
- 控制层:以智能运动控制器或运动控制卡为核心,完成多轴插补、电子凸轮、位置比较输出等实时任务。对于传统PLC难以支撑的高节拍场景,基于工控机与实时系统的PLC替代方案,可以在保持IEC 61131-3编程习惯的同时获得更高的运算余量。
- 感知层:机器视觉软件负责定位、测量、缺陷检测与条码识别,其与运动控制的时序同步精度直接决定检测节拍。智能相机选型需综合分辨率、帧率、接口协议与光源方案,而非单纯比较像素参数。
- 交互层:人机界面定制不只是界面美化,更涉及报警分级、配方管理、权限设计与数据上云接口。触摸屏的响应延迟与画面刷新策略,在高节拍产线上会直接影响操作员判断。
三个层面的耦合质量,决定了软件是"能用"还是"好用"。实践中常见的问题是视觉触发信号与运动轴到位信号存在毫秒级错位,导致误判率上升,这类问题只能通过统一的软件时序设计来解决。
三、实践案例:一条检测产线的软件重构
某精密零部件企业在产线改造前,检测工位由独立视觉设备与人工复检组成,单件检测耗时约2.4秒,误判率约3%。改造方案以工业控制软件开发为主线:将视觉算法嵌入统一控制平台,由运动控制卡输出位置触发信号,实现"到位即拍、拍完即判";同时重构人机界面触摸屏的报警逻辑,将缺陷类型与工艺参数关联展示。
改造后单件检测节拍降至1.1秒,误判率下降至0.8%以内,且所有检测记录可按批次追溯。值得注意的是,硬件更换比例不足两成,主要收益来自软件层的时序优化与数据打通。这也印证了一个判断:自动化产线改造的边际效益,正越来越多地由软件质量决定。
四、选型与实施建议
对于计划推进自动化设备软件开发的企业,建议关注三点。其一,优先评估控制平台的开放性,是否支持视觉、运动、逻辑控制在同一软件框架内协同,避免后期集成成本失控。其二,PLC编程软件与既有工程师技能栈的兼容性不可忽视,迁移成本往往被低估。其三,将数据接口与追溯能力纳入验收指标,而非仅考核节拍与良率。
自动化设备软件开发的本质,是把工艺知识固化为可复用的控制逻辑。它要求开发者既懂代码,也懂产线。在智能相机系统、智能运动控制器与人机界面日益成熟的今天,真正的差异化竞争力,正在于把这些部件组织成一套稳定、可维护、可演进的控制系统。